精密车削加工 不锈钢车削件在全自动车床中的关键工艺与行业应用
引言
在当今制造业高速发展的背景下,自动车床机加工与精密车削加工已成为五金产品制造的核心环节。从不锈钢车削件到各类复杂五金产品,精密车削技术不仅决定了零件的尺寸精度和表面质量,更直接影响最终产品的性能与可靠性。本文将深入探讨自动车床机加工的原理、精密车削加工的技术要点,以及不锈钢车削件在行业中的广泛应用。
一、自动车床机加工:效率与精度的结合
自动车床机加工是指通过凸轮、数控系统或气压/液压装置实现自动进刀、切削和退刀的车削方式。与传统手动车床相比,自动车床能够连续完成多个工序,大幅提升生产效率,同时保证批次一致性。
- 凸轮式自动车床:适合大批量、中小尺寸的五金产品加工,如螺丝、轴类、套筒等。
- 数控自动车床:适合形状复杂、精度要求高的车削加工件,可灵活调整参数,实现微米级公差。
自动车床机加工的优势在于:一次装夹可完成外圆、端面、倒角、切槽、螺纹等多道工序,减少装夹误差,提高同轴度。对于不锈钢等难加工材料,合理选择刀具涂层与切削参数尤为关键。
二、精密车削加工的核心技术要点
精密车削加工追求的是尺寸精度(通常在±0.005mm~±0.01mm)、表面粗糙度(Ra0.4~Ra1.6)以及几何公差的高标准。实现精密车削需要综合控制以下方面:
1. 刀具系统
采用金刚石或CBN刀具、精磨刀片,并配合高刚性刀柄,减少切削振动。对于不锈钢车削件,推荐使用PVD涂层刀片,以降低粘结磨损。
2. 主轴与进给系统
高精度主轴(径向跳动≤0.002mm)与伺服驱动进给系统,确保切削过程平稳。动平衡校正可避免高速旋转时的离心力影响。
3. 切削参数优化
针对不锈钢(如304、316、17-4PH)的加工硬化倾向,需采用较低的切削速度(约80~150m/min)、较大的进给量(0.05~0.2mm/r)和充足的冷却液,避免加工硬化层影响后续精车。
4. 在线检测与补偿
配备激光测头或接触式测头,实时监测尺寸变化,并通过数控系统自动补偿刀具磨损,保证长期加工的稳定性。
三、不锈钢车削件的加工难点与解决方案
不锈钢车削件因其优异的耐腐蚀性、强度和美观度,在医疗器械、食品机械、航空部件中大量使用。但不锈钢的切削加工性较差,主要难点包括:
- 加工硬化:切削时表层硬度增加,加剧刀具磨损。
- 粘刀与积屑瘤:切屑易粘结在刃口,影响表面质量。
- 散热差:切削热集中在刃口,导致刀具寿命下降。
解决方案:
1. 选用大前角、锋利刃口的刀具,减少切削力。
2. 使用高压内冷方式,将切削液精准喷射到切削区。
3. 适当降低切削速度,避免切削温度过高。
4. 对细长不锈钢车削件,采用跟刀架或中心架提高刚性。
四、五金产品的车削加工应用场景
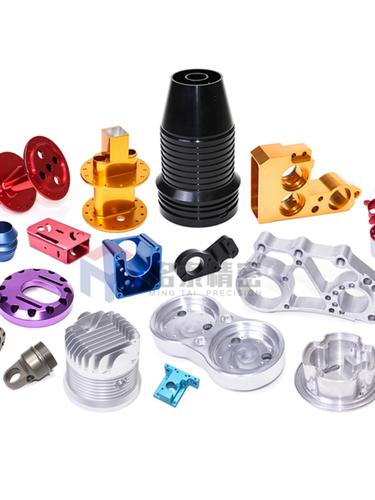
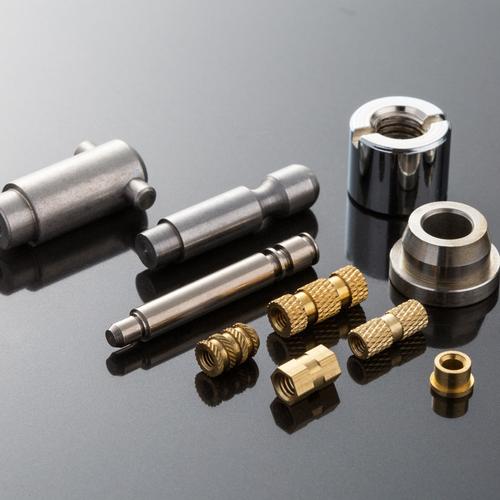
精密车削加工广泛应用于各类五金产品的制造,包括但不限于:
- 连接件:不锈钢螺栓、螺母、铆钉、销轴。
- 传动件:电机轴、齿轮坯、蜗杆、丝杆。
- 流体控制件:阀芯、阀座、喷嘴、接头。
- 电子与仪器:传感器外壳、探针、微型轴套。
- 医疗器械:骨钉、手术器械部件、牙科种植体。
由于自动车床机加工适合批量生产,上述五金产品通常可在数秒内完成一件加工,且尺寸一致性好。配合后续的铣削、磨削或表面处理(如钝化、电抛光),可满足不同行业的严苛要求。
五、质量控制与未来趋势
对于精密车削加工,质量控制贯穿全过程。常用手段包括:三坐标测量机(CMM)、影像仪、粗糙度仪、圆度仪等。统计过程控制(SPC)有助于及时发现异常,降低废品率。
自动车床机加工将向更智能、更复合的方向发展:
- 车铣复合加工:一次装夹完成车、铣、钻、攻丝,减少工序流转。
- 数字化监控:通过刀具寿命管理、振动监测实现预测性维护。
- 柔性制造:快速换型系统适应多品种、小批量订单。
- 绿色切削:微量润滑(MQL)和干切削技术减少切削液污染。
##
自动车床机加工与精密车削加工是五金制造领域不可或缺的基石。从不锈钢车削件的微观质量控制,到各类五金产品的批量生产,只有深入理解材料特性、刀具科学与工艺参数,才能持续稳定地输出高精度、高一致性的零件。随着智能制造的推进,精密车削技术将不断突破极限,为高端制造业提供更强大的支撑。
如若转载,请注明出处:http://www.heslinton.com/product/32.html
更新时间:2026-09-18 23:05:56